ZENITH Maschinenfabrik GmbH

Hur PLC-system effektiviserar AAC-plåtproduktionsprocesser?

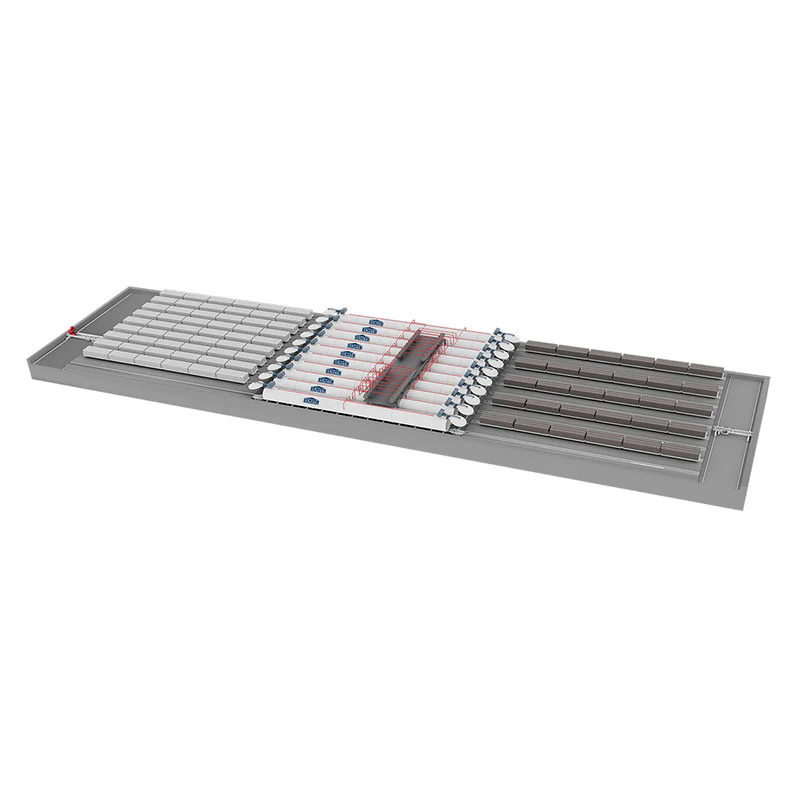
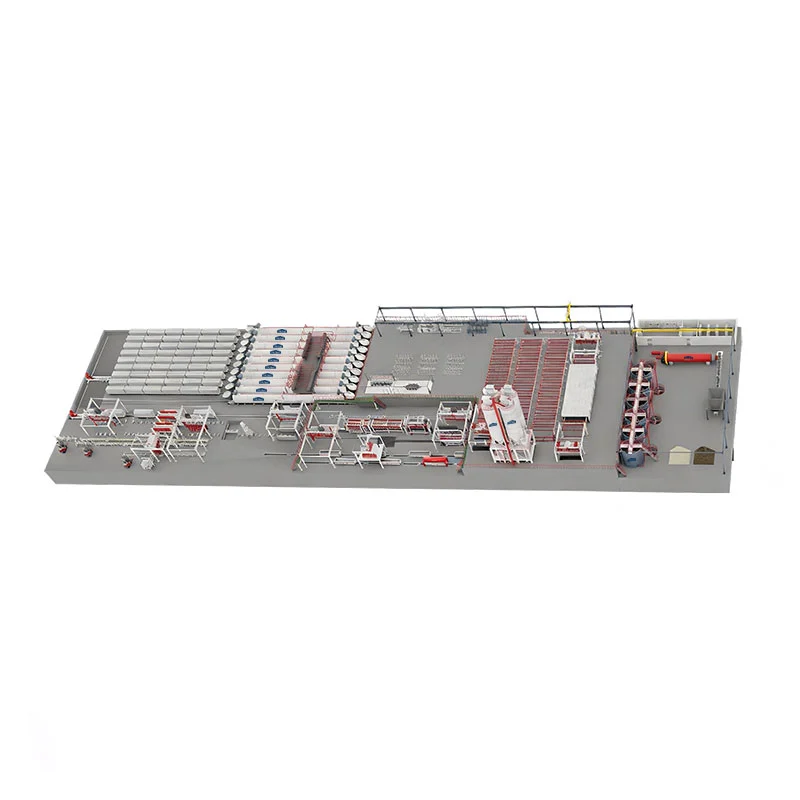
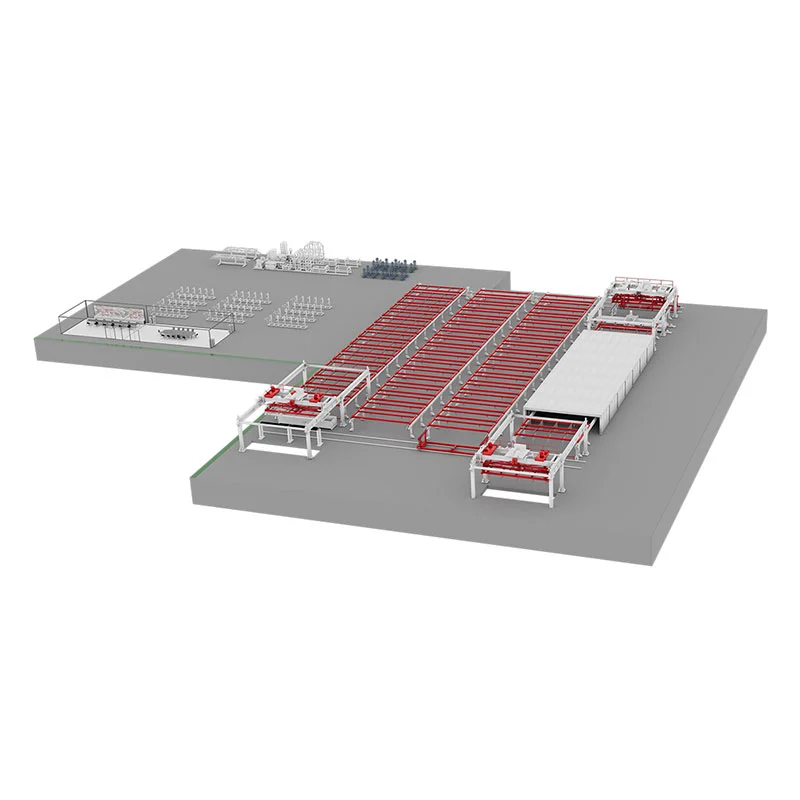
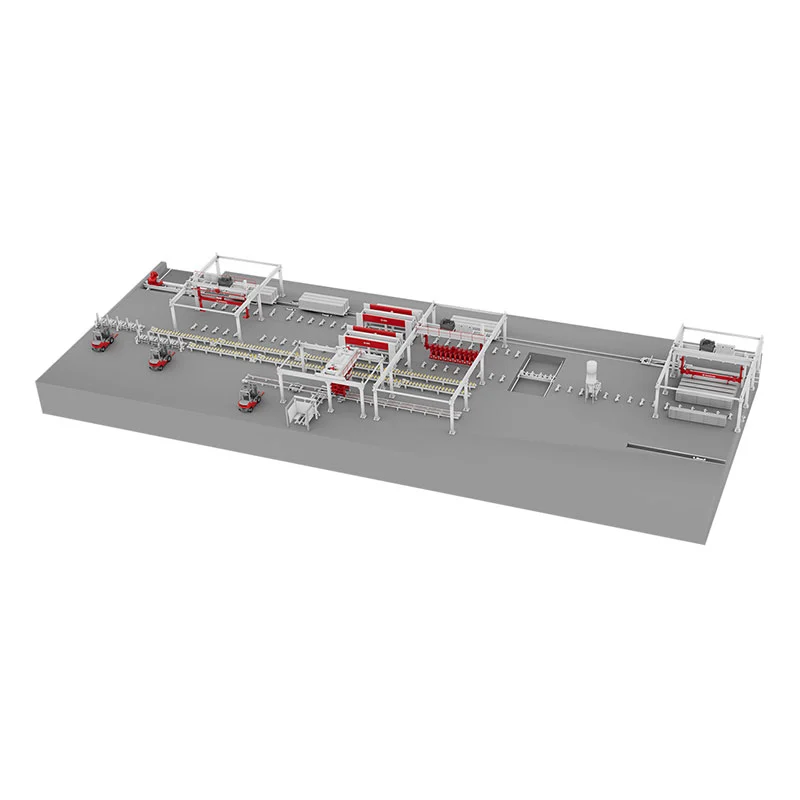
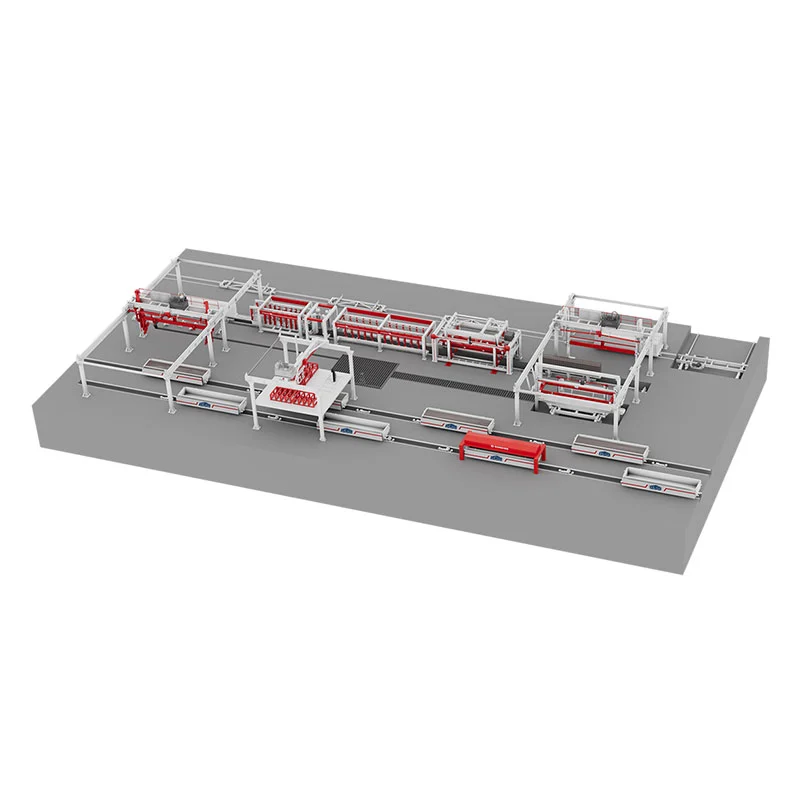
I den konkurrensutsatta världen av autoklaverad lättbetong (AAC) tillverkning definierar precision, hastighet och konsekvens framgång. PLC-system har dykt upp som hörnstenen i modern automation och förändrat hur AAC-plåtar produceras. Genom att integrera programmerbara logiska styrenheter iAAC-arkProduktionslinjeutrustning, eliminerar tillverkare manuella fel, minskar stilleståndstiden och uppnår processoptimering i realtid. Vår fabrik har upplevt en 40-procentig ökning av genomströmningen och en betydande minskning av avfallet efter att ha antagit PLC-drivna lösningar från Zenith. Dessa system samordnar dosering, blandning, skärning och härdning med oöverträffad tillförlitlighet, vilket säkerställer att varje ark uppfyller exakta specifikationer.


Utan PLC:er lider AAC-plåtproduktion av inkonsekvent densitet, ojämn skärning och energiineffektivitet. Zeniths avancerade PLC-integration synkroniserar varje steg från slurryberedning till autoklavkontroll. Resultatet? Högre avkastning, lägre driftskostnader och sömlös skalbarhet. Oavsett om du producerar tunna plåtar eller tjocka paneler, tillhandahåller ett väldesignat PLC-system dataryggraden för förutsägande underhåll och kvalitetssäkring. Den här artikeln förklarar hur PLC:er effektiviserar AAC-plåtproduktion, presenterar tekniska parametrar för vår utrustning och svarar på de vanligaste frågorna om automation. Läs vidare för att upptäcka varför vår fabrik är ledande inom intelligenta AAC-lösningar.


Autoclave for AAC


Varför förbättrar PLC-system noggrannheten för batchning av råmaterial i AAC-arkproduktion?

Råmaterialbatchning är grunden för AAC-kvalitet. Även mindre avvikelser i kalk-, cement-, sand- eller gipsproportioner leder till strukturell svaghet eller ytdefekter. Traditionell manuell dosering förlitar sig på operatörens vaksamhet, som är benägen till trötthet och fel. Vår fabrik implementerade Zeniths PLC-kontrollerade doseringssystem för att automatisera vägning och dosering. PLC:n läser recept från en centraliserad databas och justerar varje komponent i realtid baserat på fukthalt och temperatur. Detta eliminerar gissningar och säkerställer att varje batch överensstämmer med strikta toleranser.


Viktiga fördelar med PLC-driven batchning inkluderar:

  • Mikrosekunders svarstiderför ventil- och matarjusteringar, vilket minskar över- eller underfyllning.
  • Sluten återkopplingfrån lastceller och flödesmätare, vilket automatiskt korrigerar drift.
  • Recepthanteringför flera AAC-plåttyper (t.ex. lättviktspaneler, förstärkta plåtar).
  • Dataloggningför spårbarhet och ISO-efterlevnad.


Vår AAC Sheet Production Line Equipment använder högupplösta sensorer som kommunicerar direkt med PLC:n via industriellt Ethernet. Systemet kan lagra upp till 500 recept, och bytet mellan recept tar mindre än två minuter. Dessutom flaggar PLC:n alla avvikelser som överstiger 0,5 % och pausar produktionen tills en operatör granskar larmet. Denna proaktiva kvalitetskontroll minskar råvaruavfallet med 18 % årligen, vilket bekräftats i våra fabriksrevisioner. För tillverkare som strävar efter att skala, säkerställer PLC-batchning att varje AAC-ark bibehåller enhetlig densitet och tryckhållfasthet. Utan automatisering faller partiinkonsekvenser över i senare stadier, vilket orsakar skärsprickor eller ojämn autoklavering. Att investera i PLC-förbättrad batchning är därför inte valfritt utan väsentligt för premium AAC-arkproduktion.


Dessutom integreras PLC:n med ERP-system (Enterprise Resource Planning), vilket gör att våra kunder kan övervaka materialförbrukning på distans. Instrumentpaneler i realtid visar batchstatus, trenddiagram och prediktiva varningar för silopåfyllning. Denna nivå av insikt ger anläggningschefer att optimera lager och minska stilleståndstiden. Sammanfattningsvis förvandlar PLC-system batchning från en potentiell flaskhals till en strömlinjeformad, felsäker process. Zeniths expertis inom kalibrering av lastceller och inställning av PID-slingor säkerställer att våra kunder uppnår 99,8 % batchnoggrannhet dag efter dag.


Hur optimerar PLC:er blandnings- och gjutningsstegen för AAC-ark?

Efter blandning bestämmer blandnings- och gjutningsstegen slurryns homogenitet och porstruktur. Inkonsekvent blandning leder till stora tomrum, sedimentering eller dålig grönstyrka. PLC-system orkestrerar blandarens hastighet, varaktighet och sekvens, samtidigt som de kontrollerar hälltemperaturen och förhållandet vatten till fast material. Vår fabrik använder Zeniths PLC för att hantera planetblandare med frekvensomriktare (VFD). PLC:n påskyndar blandningen under pulverinkorporering och minskar sedan hastigheten för att undvika att luft fastnar. Temperatursensorer matar data till PLC:n, som justerar ånginsprutningen för att hålla 40-45°C för optimal aluminiumpulverreaktion.


Nyckeloptimeringar som aktiveras av PLC:er inkluderar:

  • Automatiserad vattentillsatsbaserat på viskositetsmätningar i realtid, vilket förhindrar alltför flytande eller styv slurry.
  • Sekventiell tilläggav aluminiumpasta och expansionsmedel med exakt tidsintervall.
  • Positionering av gjutlanskontrolleras av servon, vilket säkerställer jämn fördelning i formar.
  • Uppgångsövervakninganvänder ultraljudssensorer som justerar miljöförhållandena om expansionen avviker.


Vår produktionslinjeutrustning för AAC-ark har en pekskärms-HMI som visar blandningskurvor och gjutloggar. Operatörer kan välja fördefinierade program för olika arkdensiteter (300-800 kg/m³). PLC:n implementerar också säkerhetsspärrar: mixern kan inte tömmas om formen inte är korrekt placerad, vilket förhindrar spill. En av de mest värdefulla aspekterna är den adaptiva algoritmen som kompenserar för ingrediensens temperaturvariationer. Om till exempel cement kommer varmare än vanligt, minskar PLC:n blandningstiden för att förhindra för tidig stelning. Denna dynamiska kontroll säkerställer att slammet stiger jämnt, vilket ger AAC-ark med fina, jämnt fördelade porer. Våra kunder rapporterar en minskning med 25 % av kasserade ark efter byte till PLC-hanterad blandning. Dessutom registrerar systemet varje gjutningscykel, vilket möjliggör rotorsaksanalys för eventuella anomalier. Genom att minska mänskligt ingrepp eliminerar PLC:n variationer orsakade av skiftbyten eller förarens skicklighetsnivåer. För produktionslinjer med stora volymer översätts denna konsekvens direkt i lägre produktionskostnader och högre kundnöjdhet. Zeniths idrifttagningsteam säkerställer att varje PLC-program är anpassat till dina specifika råmaterial och klimatförhållanden, vilket maximerar effektiviteten från dag ett.


Vilken roll spelar PLC-kontroll i skärnings- och härdningskonsistens?

Att skära gröna AAC-kakor till exakta ark och sedan autoklavera dem kräver synkronisering över flera axlar. Alla felinriktningar under skärning orsakar kantflisning eller dimensionsfel, medan felaktig härdning leder till ofullständig tobermoritbildning. PLC-system koordinerar skärtrådsspänning, skärramhastighet och autoklavtemperatur/tryckramper. Vår fabrik använder Zeniths PLC för att hantera trådskärmaskiner med absoluta omkodare. PLC:n säkerställer att skärramen rör sig med 0,5-2 m/min beroende på kakdensitet, vilket förhindrar trådbrott eller ytmotstånd. Samtidigt justerar PLC:n trådspänningen via pneumatiska regulatorer med sluten slinga, vilket uppnår skärtoleranser på ±1 mm på plåtlängd och -bredd.


Under autoklavering utför PLC:n en fördefinierad härdningscykel med flera faser: förvakuum, uppvärmning, konstant tryck och kylning. Den övervakar tryckgivare och termoelement i realtid och modulerar ångventiler för att följa den ideala ramphastigheten. Om trycket överstiger börvärdet, öppnar PLC:n avgasventilerna gradvis för att undvika termisk chock. Denna exakta kontroll maximerar bildandet av kristallina CSH-faser, vilket ökar arkstyrkan till 4-6 MPa enligt ASTM-standarder. Vår utrustning för AAC-plåtproduktionslinje inkluderar även säkerhetsöverstyrningar: om någon autoklavdörr är oförseglad låser PLC:n cykeln och ventilerar trycket automatiskt. Data från varje autoklavbatch lagras för certifierings- och garantiändamål.


Ytterligare fördelar med PLC-styrd skärning och härdning:

  • Automatiserad verktygskompensationför trådslitage, vilket förlänger förbrukningsvarornas livslängd med 30 %.
  • Energioptimeringmed behovsbaserad ångstyrning, vilket minskar bränsleförbrukningen med 12 %.
  • Förutsägande underhållsvarningarför trådstyrningar och autoklavtätningar, vilket minimerar oplanerade stopp.
  • Batchspårbarhetkopplar skärparametrar till slutliga arkegenskaper.


Vår fabrik har dokumenterat att PLC-integration minskar skäravfallet från 5 % till under 1 %. Dessutom eliminerar konsekvent härdning mjuka fläckar och sprickor, vilket förbättrar arkets spikhållningsförmåga och värmeisolering. För tillverkare som producerar förstärkta AAC-plåtar kontrollerar PLC:n även placeringen av stålnätburar före gjutning, vilket säkerställer att de förblir centrerade efter kapning. Utan sådan automatisering förskjuter manuell hantering ofta armeringen, vilket leder till strukturella fel. Därför är PLC:er oumbärliga för att producera högkvalitativa AAC-skivor som uppfyller moderna konstruktionskrav. Zenith tillhandahåller fullständig utbildning i PLC-programmering och felsökning, vilket ger ditt team möjlighet att upprätthålla toppprestanda.


Vilka tekniska parametrar definierar högpresterande AAC-plåtproduktionslinjeutrustning?

När köpare väljer AAC-plåtproduktionslinjeutrustning måste köpare utvärdera nyckelprestandamått som direkt påverkar produktion, kvalitet och driftskostnader. Nedan finns en detaljerad tabell med specifikationer från Zeniths PLC-integrerade system, baserad på data från våra fabriksinstallationer över hela världen. Dessa parametrar visar hur PLC-styrning möjliggör exakt reglering av varje produktionsfas.

Parameter Värdeintervall PLC-kontrollfunktion
Batchningsnoggrannhet (per komponent) ±0,2 % till ±0,5 % Vägning med sluten slinga med automatisk tarakorrigering
Blandningshastighet (variabel) 0-1500 rpm VFD-kontrollerade, receptspecifika hastighetsprofiler
Gjuttid per form 45-90 sekunder Sekventiell logik med förreglingskontroller
Skärtolerans (längd/bredd/höjd) ±1 mm till ±1,5 mm Servopositionering och reglering av trådspänning
Autoklavtryckintervall 0,8-1,2 MPa PID-slingor med ramp/soak-programmering
Autoklav temperaturområde 180°C - 200°C Multi-zon termoelement återkoppling
Cykeltid (batchning till färdigt ark) 8-12 timmar (inklusive härdning) Produktionsschemaläggare integrerad i PLC
Energiförbrukning per m³ 35-45 kWh Behovsbaserad ång- och motorstyrning
PLC-skanningscykeltid < 10 ms I/O-uppdatering i realtid och larmhantering
Datalagring 5 år på lokalt SD-kort Händelseloggning och backup av recept


Vår fabrik har förfinat dessa parametrar under två decennier, vilket säkerställer att Zeniths AAC Sheet Production Line Equipment levererar konsekvent produktion på upp till 300 000 m³ per år och linje. PLC:s förmåga att logga trender och generera skiftrapporter hjälper våra kunder att uppfylla strikta kvalitetscertifieringar som EN 12602 eller ASTM C1693. Dessutom tillåter fjärråtkomst via säker VPN Zeniths supportteam att diagnostisera problem omedelbart, vilket minskar den genomsnittliga tiden att reparera. När du jämför utrustning, fokusera på doseringsnoggrannhet och härdningskontroll – dessa har störst inverkan på plåtstyrkan och dimensionsstabiliteten. Med PLC-automation uppnår våra kunder återbetalningsperioder på mindre än 18 månader tack vare minskade avfalls- och arbetskostnader. Kontakta oss för att se hur dessa parametrar kan anpassas för dina råvaror och produktionsmål.


Sammanfattning

PLC-system är nervcentrum i modern AAC-plåtproduktion, och transformerar varje steg från batchning till autoklavering. De eliminerar mänskliga fel, ger realtidsjusteringar och ger oöverträffad konsekvens. Vår fabrik har integreratsZenits PLC-lösningar till AAC Sheet Production Line Equipment över hela världen, vilket uppnår högre avkastning och lägre driftskostnader. Nyckelalternativ: PLC-kontrollerad batchning säkerställer ±0,2 % noggrannhet; blandning och gjutning blir anpassningsbara till råvaruvariationer; skärtoleranser krymper till ±1 mm; och autoklavcykler följer idealiska tryck-temperaturprofiler. Tabellen med tekniska parametrar ovan visar de mätbara fördelarna med automatisering. Genom att använda PLC-driven utrustning minskar tillverkarna avfallet med upp till 25 %, energianvändningen med 12 % och kasseringen med över 80 %. I en bransch där marginaler beror på effektivitet är PLC:er inte en lyx utan en nödvändighet. För att förbli konkurrenskraftig, investera i intelligenta system som passar din verksamhet.


Vanliga frågor: Hur PLC-system effektiviserar AAC-arkproduktionsprocesser?

Vilket är det mest kritiska produktionsstadiet där PLC:er förhindrar defekter i AAC-ark?
Det mest kritiska steget är satsning av råmaterial, eftersom även små avvikelser i kalk- eller cementproportioner förändrar AAC:s slutliga densitet och styrka. PLC:er använder lastceller och flödesmätare för att justera varje komponent i realtid, med en typisk noggrannhet på ±0,2 %. Vår fabrik upptäckte att manuell batchning gjorde att 12 % av arken misslyckades med kompressionstester, medan PLC-batchning minskade det till under 0,5 %. Utan exakt dosering kan efterföljande blandning, skärning och härdning inte kompensera för grundfelen. Därför adresserar PLC-system direkt grundorsaken till många kvalitetsproblem.

Kan PLC-system minska energiförbrukningen vid autoklavering av AAC-plåt?
Ja, avsevärt. PLC:er implementerar ramp/blötläggningskontroll och behovsbaserad ångmodulering, vilket förhindrar energislöseri från att överskrida temperatur eller tryck. I Zeniths AAC Sheet Production Line Equipment reducerar PLC:n autoklavens energianvändning med 12-15 % genom att matcha ångflödet till kakornas exakta värmeabsorptionshastighet. Dessutom kan PLC:n schemalägga autoklavcykler under lågtrafiktimmar och återvinna kondensatvärme. Våra kunder rapporterar att de sparar över 30 000 kWh årligen per autoklav. Utan PLC-optimering leder manuell ventilstyrning ofta till tryckspikar och onödig avluftning, vilket höjer bränslekostnaderna med upp till 20 %.

Hur förbättrar PLC-integration växlingseffektiviteten mellan olika AAC-arkstorlekar?
PLC-system lagrar flera skärrecept och omplacerar automatiskt skärtrådar eller ramar via servodrivningar. Istället för att manuellt justera 20+ skärtrådar (vilket tar 2-3 timmar och leder till fel), väljer operatörerna helt enkelt de nya skivmåtten på HMI. PLC:n flyttar varje tråd till den programmerade positionen inom 5 minuter, med repeterbarhet på ±0,2 mm. Vår fabrik använder Zeniths recepthantering för att hantera storlekar från 600x2000 mm till 1200x6000 mm. Denna smidighet gör det möjligt för tillverkare att svara på anpassade beställningar utan långa stillestånd. Manuell byte, däremot, resulterar ofta i felsnitt och bortkastade kakor under provkörningar.

Vilka prediktiva underhållsfunktioner erbjuder PLC:er för AAC-plåtproduktionslinjeutrustning?
PLC:er övervakar kontinuerligt vibrationer, strömdrag, cykeltider och temperatur på nyckelkomponenter som blandare, trådskärare och autoklavdörrar. När en parameter trender utanför det normala intervallet (t.ex. mixermotorström som stiger 10 % över baslinjen), genererar PLC:n en varning innan ett haveri inträffar. Vår fabrik har integrerat Zeniths diagnostiska programvara som beräknar återstående livslängd för kapning av trådar och autoklavtätningar. Detta förutsägande tillvägagångssätt minskar oplanerade stopp med 70 % och förlänger utrustningens livslängd med 25 %. Utan sådana funktioner förlitar tillverkare sig på reaktivt underhåll, vilket leder till kostsamma produktionsstopp och säkerhetsrisker.

Är fjärrövervakning och felsökning möjlig med PLC-styrda AAC-linjer?
Absolut. Moderna PLC:er inkluderar industriella Ethernet-portar och säkra VPN-funktioner, vilket gör att Zeniths ingenjörer kan fjärråtkomst till kontrollsystemet var som helst. Vi kan granska livedata, justera PID-parametrar eller ladda upp ny firmware utan att behöva resa till platsen. Vår fabrik stöder fjärrdiagnostik för 90 % av vanliga problem, vilket minskar medeltiden för reparation från 48 timmar till 4 timmar. PLC:n skickar också automatiska e-post- eller SMS-varningar för larm som lågt tryck eller batchavvikelse. Denna anslutning säkerställer minimal stilleståndstid och expertsupport till hands. För anläggningar på avlägsna platser är fjärråtkomst en spelväxlare för att upprätthålla hög drifttid.


Är du redo att omvandla din AAC-arkproduktion?

Ta nästa steg mot helautomatisk, högeffektiv tillverkning. Zeniths PLC-integrerade AAC Sheet Production Line Equipment har hjälpt över 200 fabriker världen över att minska avfallet, sänka energikostnaderna och producera överlägsna ark.Kontakta vårt ingenjörsteam idagför en kostnadsfri konsultation och skräddarsydd ROI-analys. Låt oss visa dig hur vår fabriks expertis kan bli din konkurrensfördel. 

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera