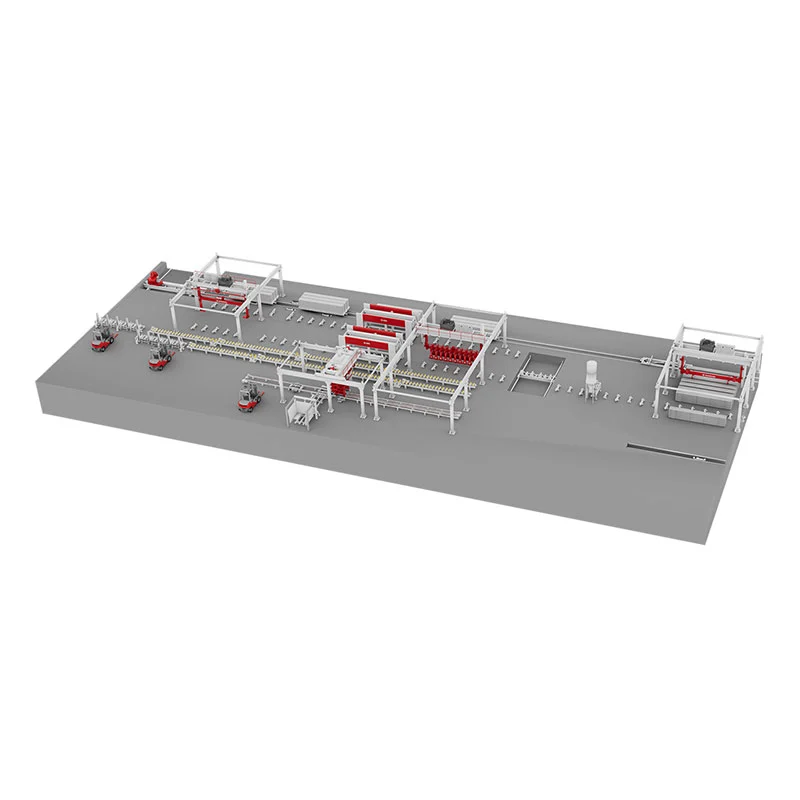
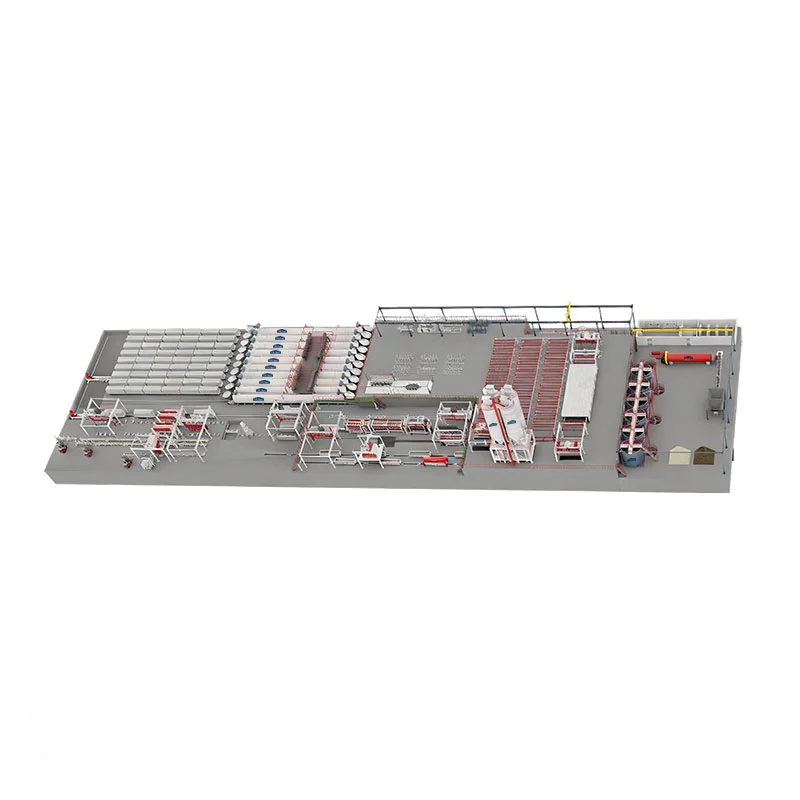
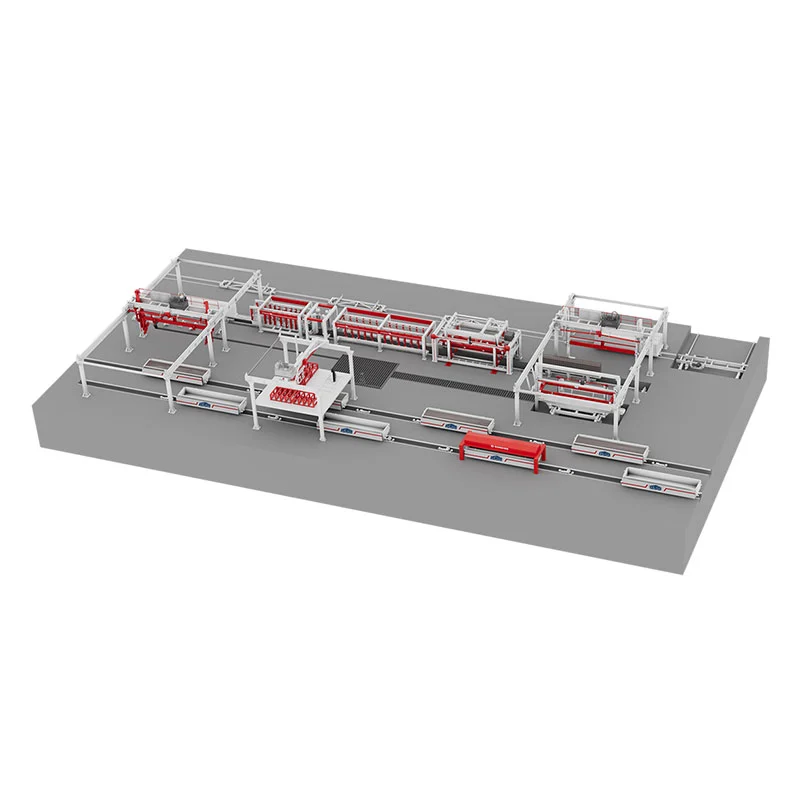
Letar du efter högkvalitativ, hållbar utrustning för din AAC Board Manufacturing Workshop? Samarbeta med ZENITH! Vi är en fabrik som erbjuder fullt utrustade maskiner som kan hantera hela AAC-kartongproduktionsprocessen, med en årlig kapacitet på 20 000 till 300 000 kubikmeter. Kontakta oss för att inleda ett ömsesidigt fördelaktigt samarbete.
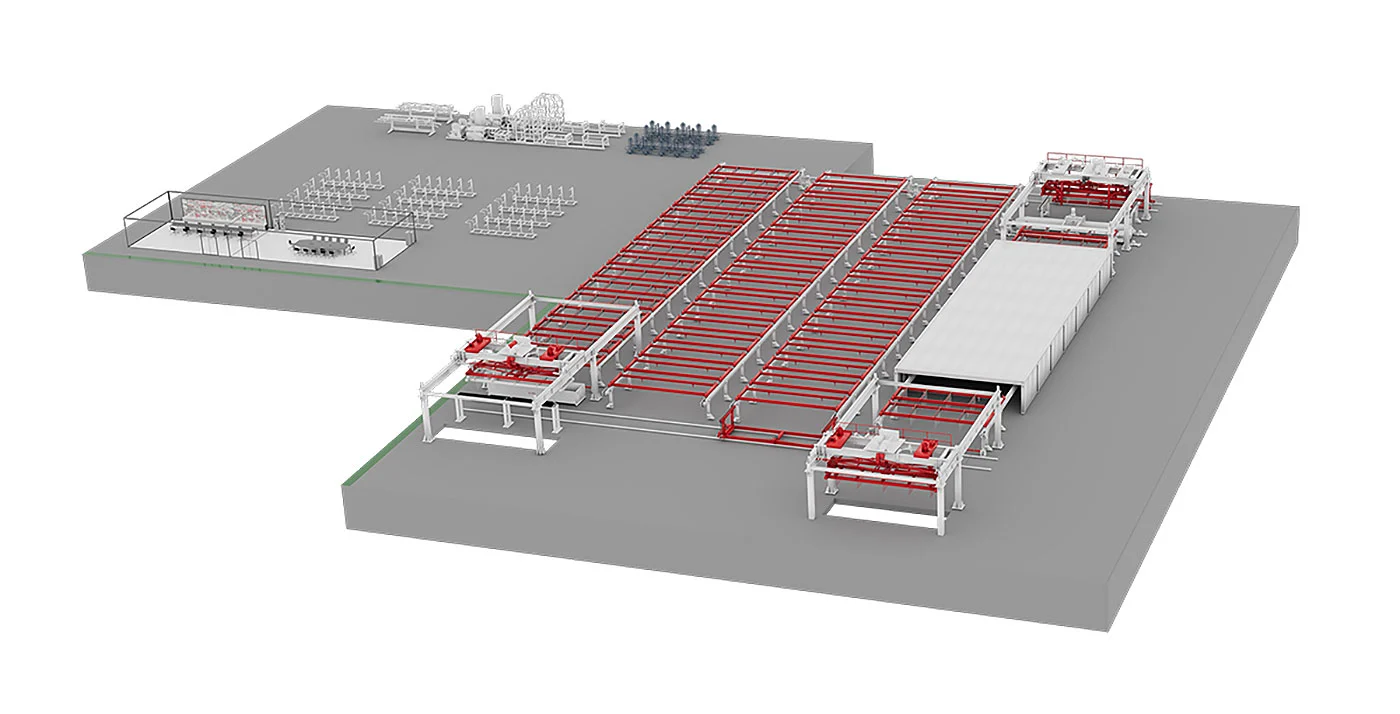
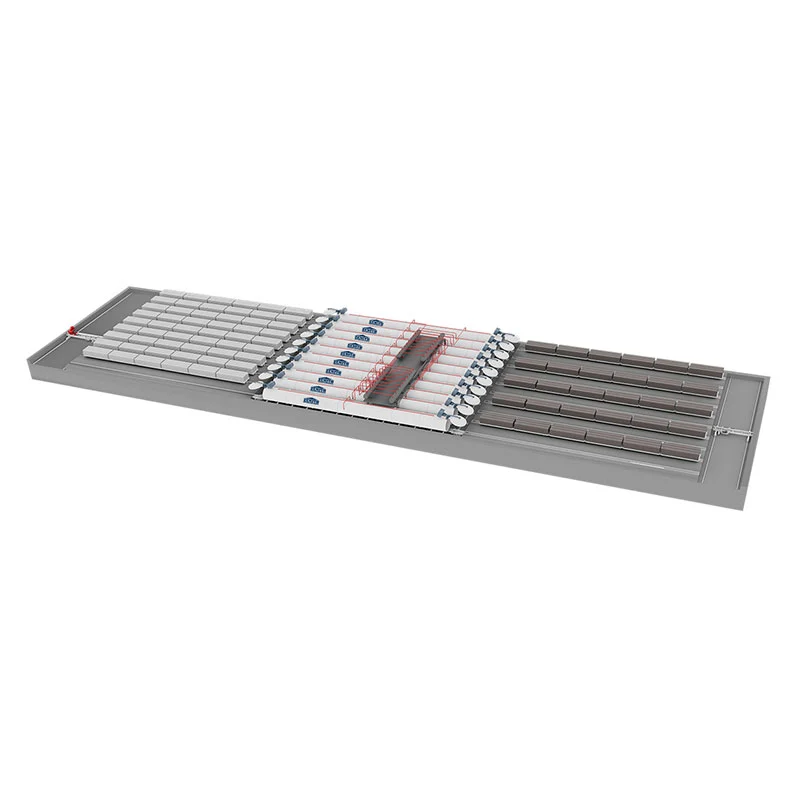
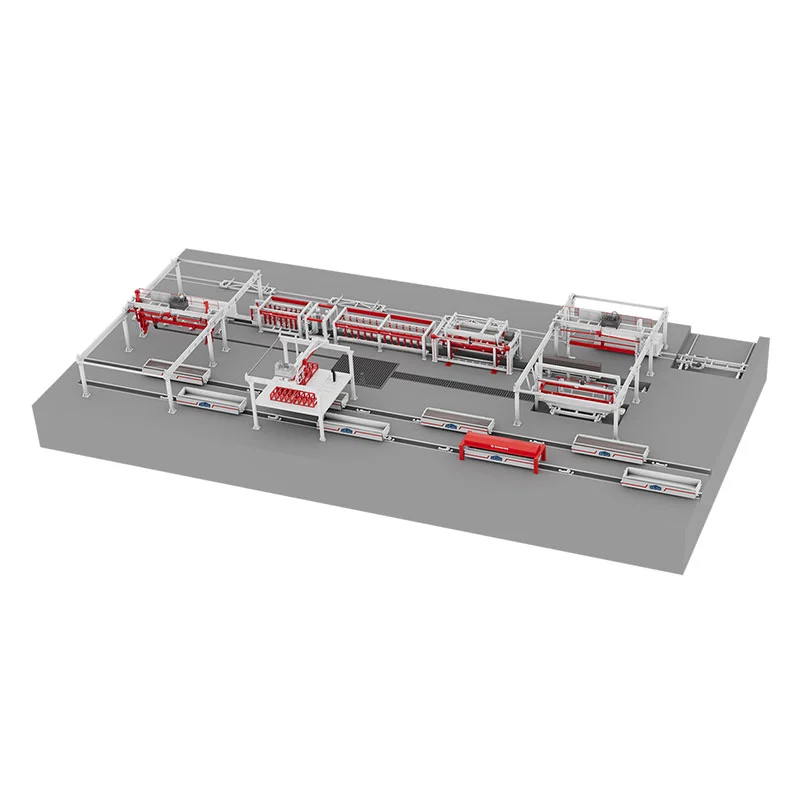
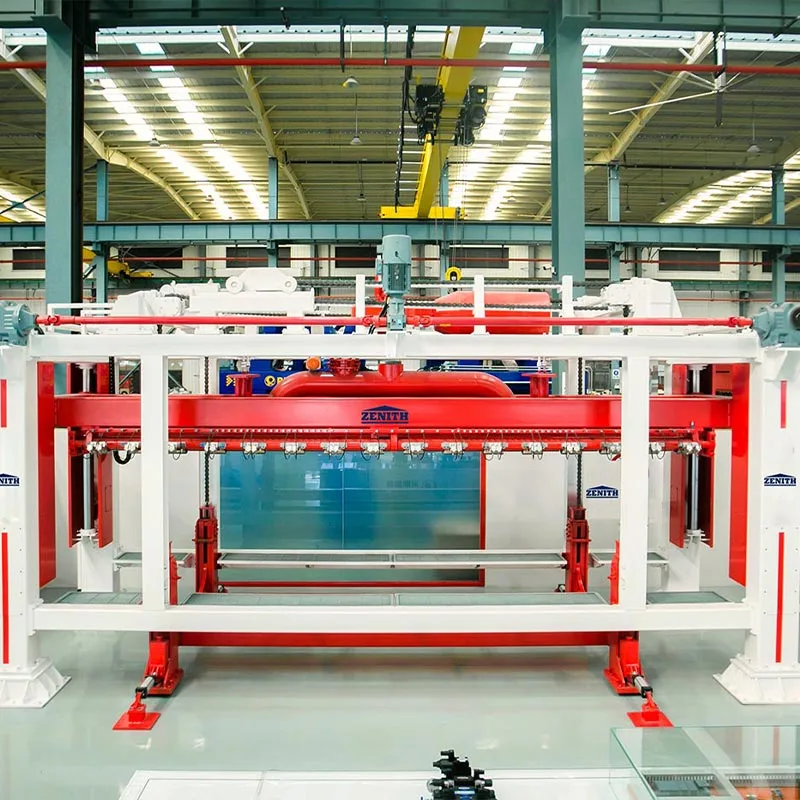
Vår avancerade AAC Board Manufacturing Workshop möjliggör högautomatiserad, mekaniserad produktion av lättbetongskivor (AAC). Genom processer som batchning, skumning, skärning och autoklavering kan verkstaden bearbeta flygaska, kiseldioxidsand och slagg till porös AAC-betong som är lätt men ändå erbjuder utmärkt värme- och ljudisolering. Vår utrustning är perfekt konfigurerad för bearbetningen, särskilt i skärnings- och autoklaveringsstegen, eftersom ett steg bestämmer produktens precision och det andra är en kärnprocess för färdig produktkvalitet.
Översikt över produktionsprocessen
1. Lågbetongblock Råmaterial Lagring och leverans: Råvaror transporteras till fabriken med lastbil. Flygaska (eller sand, stenpulver) ligger centralt på råvarugården och lastas i trattarna vid behov. Påsar eller bulkcement lagras i cementsilon och lastas i trattarna vid behov. Kemikalier och aluminiumpulver lagras i separata kemikalie- och aluminiumpulversilos och transporteras separat till produktionsverkstaden vid behov.
2. Råmaterialbearbetning av luftbetongblock: Flygaska (eller sand, stenpulver) matas in i kulkvarnen via en elektromagnetisk vibrerande matare och bandtransportör. Den finmalda flygaskan (eller sand, stenpulver) pumpas sedan till gödseltankar för lagring.
3. Luftad blockdosering, blandning och gjutning: Kalk och cement transporteras med en skruvtransportör under pulverdoseringssilon. Materialen matas sekventiellt till en automatisk våg för kumulativ vägning. En skruvtransportör under vågen tillför materialet jämnt i gjutblandaren.
4. Inledande härdning och skärning av luftade block: Efter gjutning trycks formen in i den initiala härdningskammaren av en transportörkedja för gasgenerering och initial kondensation. Rumstemperaturen är 50-70 ℃, och den initiala härdningstiden är 1,5-2 timmar (denna process kan utelämnas beroende på gynnsamma geografiska förhållanden). Efter initial härdning lyfter en undertryckslyft formramen och ämnet tillsammans på ett skärbord med en förplacerad bottenplatta. Formramen tas bort. Skärmaskinen utför sedan tvärgående och längsgående skärningar och fräser de brödliknande ändarna av ämnet. Formramen hissas tillbaka på formtransportfordonet för manuell rengöring och avfettning och hissas sedan upp på formvagnen för montering för nästa gjutning. De skurna ämnena, tillsammans med bottenplattan, hissas upp på bilen av en travers och staplas i två lager, med fyra stöd mellan varje lager. Flera bilar är samlade.
Kundnärhet är en av våra styrkor. Närhelst du behöver oss kan du lita på oss. Vi gör allt vi kan för att vara tillgängliga för dig över hela världen och för att kunna reagera så snabbt som möjligt när det gäller.
Genom att skicka kontaktformuläret godkänner du att dina uppgifter får användas för att behandla din begäran (mer information och meddelanden om återkallelse finns i dataskyddsförklaringen).
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy